


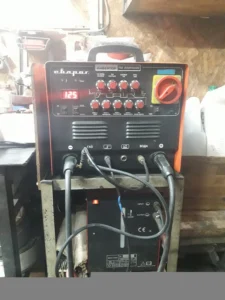
Аргон в сварке нужен ровно там, где горячий металл портится от воздуха быстрее, чем успевает срастись, — на алюминии, нержавеющей стали, латуни, титане и на любой тонкой стенке. BEB Hydraulic варит в аргоне в собственном цехе в Алматы: заваривает трещины корпусов и баков, приваривает штуцеры и переходники к трубкам, восстанавливает проушины и посадочные места деталей гидропривода. Деталь принимаем снятой — почему именно так, объяснено ниже, и это не формальность, а условие, при котором шов вообще получится.
Аргоновой сварке мешает не металл, а плёнка на нём
Алюминий не сваривается на воздухе потому, что его собственный оксид тугоплавче его самого примерно втрое. Открытый учебник Армии США TC 9-237 «Welding Theory and Application» называет числа прямо: плёнка оксида алюминия плавится около 1982 °C (3600 °F), тогда как чистый алюминий — при 660 °C (1220 °F). Получается несходное: металл под плёнкой уже жидкий, а сама плёнка ещё твёрдая. Она не даёт кромкам слиться, а её обрывки остаются в шве и снижают его пластичность.
Вторая беда той же плёнки — влага. Оксид тянет её из воздуха тем сильнее, чем толще нарос, а влага в дуге распадается и отдаёт водород. Расплавленный алюминий водород растворяет охотно, застывающий — почти нет, и при быстром остывании газ остаётся внутри пузырьками. Так появляется пористый шов, который держит нагрузку хуже сплошного. Тот же источник предупреждает и о чистке: щёлочью и средствами с показателем pH выше 10 алюминий обрабатывать нельзя — он вступает с ними в реакцию.
Что именно делает аргон и почему он не улетает вверх
Аргон вытесняет воздух из зоны дуги и сам ни с чем не соединяется. Его свойства сведены в таблицу 1 стандарта ISO 14175:2008 «Welding consumables — Gases and gas mixtures for fusion welding and allied processes», и там же видно, почему он удобен: при 0 °C и 0,101 МПа плотность аргона 1,784 кг/м³ против 1,293 кг/м³ у воздуха — относительная плотность 1,380. Газ тяжелее воздуха на 38 % и потому ложится на ванну покрывалом, а не рассеивается кверху. Кипит он при −185,9 °C, в сварке ведёт себя как инертный — то есть с расплавом не реагирует вовсе.
Тот же стандарт делит газы на группы по химическому поведению: I — инертные газы и их смеси, M1, M2, M3 — окисляющие смеси с кислородом и углекислым газом, C — сильно окисляющие, R — восстановительные, N — малоактивные азотсодержащие, O — кислород, Z — всё, что за пределами перечисленных составов. Обозначение читается целиком: например, ISO 14175-I3-ArHe-30 — это смесь с 30 % гелия в аргоне, а ISO 14175-R1-ArH-5 — аргон с 5 % водорода. Практический смысл групп простой: чистый аргон берут туда, где окисление недопустимо, а смеси с углекислым газом — на обычную сталь, где немного окисления даже помогает.
Сам процесс в международной номенклатуре тоже пронумерован. По ISO 4063 сварка неплавящимся вольфрамовым электродом в инертном газе с присадочным прутком — это 141, а без присадки, только оплавлением кромок, — 142. Первый номер закрывает почти всё, что мы делаем; второй идёт на тонкой отбортовке и на угловых стыках, где присадка не нужна.
Род тока задаётся металлом, а не привычкой сварщика
Алюминий и магний варят переменным током, нержавеющую и низкоуглеродистую сталь — постоянным прямой полярности. Это не предпочтение мастерской: такая таблица напечатана в открытом руководстве Федерального управления гражданской авиации США AC 43.13-1B «Acceptable Methods, Techniques, and Practices», таблица 4-12.
| Материал | Переменный ток с высокочастотной стабилизацией | Постоянный ток прямой полярности |
|---|---|---|
| Магний до 3,2 мм (¹⁄₈ дюйма) | рекомендуется | не рекомендуется |
| Магний свыше 4,8 мм (³⁄₁₆ дюйма) | рекомендуется | не рекомендуется |
| Литой магний | рекомендуется | не рекомендуется |
| Алюминий до 2,4 мм (³⁄₃₂ дюйма) | рекомендуется | не рекомендуется |
| Алюминий свыше 2,4 мм (³⁄₃₂ дюйма) | рекомендуется | не рекомендуется |
| Литой алюминий | рекомендуется | не рекомендуется |
| Нержавеющая сталь | указания нет | рекомендуется |
| Низкоуглеродистая сталь 0,38–0,76 мм | указания нет | рекомендуется |
| Низкоуглеродистая сталь 0,76–3,2 мм | не рекомендуется | рекомендуется |
Таблица перенесена как есть, вместе с её особенностями. «Не рекомендуется» — это отметка стандарта; «указания нет» — пустая ячейка, где он не высказывается вовсе, и путать одно с другим не нужно. Толщины в оригинале даны в дюймах и пересчитаны: ¹⁄₈″ = 3,2 мм, ³⁄₁₆″ = 4,8 мм, ³⁄₃₂″ = 2,4 мм. Промежуток от 3,2 до 4,8 мм у магния в источнике не описан — это его собственный пропуск, а не потеря при переносе; для такой толщины ориентируйтесь на соседние строки.
Причина такого разделения — та самая оксидная плёнка. В переменном токе есть полупериод, когда электрод становится плюсом, и поток ионов буквально сбивает оксид с поверхности; в TC 9-237 это названо катодной бомбардировкой и объяснено, что именно из-за неё переменный ток так прижился на алюминии. У стали и нержавейки плёнки такого рода нет, зато нужен глубокий и узкий провар — его даёт постоянный ток прямой полярности, при котором основной жар достаётся детали, а не электроду.
Из того же руководства — правило, которое мы держим в цехе: поверх старого шва не варят. Прежний наплавленный металл убирают полностью и только потом заваривают заново, иначе повторный нагрев накапливает дефекты. И ещё одно оттуда же: очищенный алюминий не должен ждать сварки — плёнка нарастает заново, и деталь стоит проварить в пределах восьми часов после зачистки, иначе качество шва падает.
Вольфрамовый электрод и цветное кольцо на нём
Электрод в аргоновой сварке не плавится и в шов не переходит, но состав его решает многое. Классификация с составом и цветовой маркировкой стоит в таблице 1 стандарта ISO 6848:2015 «Arc welding and cutting — Nonconsumable tungsten electrodes — Classification». Кольцо наносится у торца, ширина его не меньше 3 мм, и маркируются так все электроды длиной от 50 мм.
| Обозначение | Оксидная добавка | Массовая доля добавки, % | Цвет кольца |
|---|---|---|---|
| WP | нет, чистый вольфрам | — | зелёный |
| WCe20 | оксид церия CeO₂ | 1,8–2,2 | серый |
| WLa10 | оксид лантана La₂O₃ | 0,8–1,2 | чёрный |
| WLa15 | оксид лантана La₂O₃ | 1,3–1,7 | золотой |
| WLa20 | оксид лантана La₂O₃ | 1,8–2,2 | синий |
| WTh10 | оксид тория ThO₂ | 0,8–1,2 | жёлтый |
| WTh20 | оксид тория ThO₂ | 1,7–2,2 | красный |
| WTh30 | оксид тория ThO₂ | 2,8–3,2 | фиолетовый |
| WZr3 | оксид циркония ZrO₂ | 0,15–0,50 | коричневый |
| WZr8 | оксид циркония ZrO₂ | 0,7–0,9 | белый |
Примесей во всех этих марках допускается не более 0,1 % по массе, остальное — вольфрам. Составы, в таблицу не попавшие, обозначаются буквами WG с указанием добавки от изготовителя и красятся любым незанятым цветом. Ряд полезен и заказчику: по кольцу на огрызке электрода видно, чем варили деталь до вас.
Диаметр подбирается под ток и полярность, и разница тут кратная. TC 9-237 приводит показательную пару чисел: электрод из чистого вольфрама диаметром 1,6 мм спокойно несёт 125 А на прямой полярности, а на обратной тот же ток его просто оплавит — понадобится 6,4 мм. Отсюда и обычная ошибка любителя: взяли тонкий электрод, поставили обратную полярность и получили шов, засорённый вольфрамом. Длину дуги при ручной работе держат примерно равной диаметру электрода, а вылет из сопла — около 3,2 мм на стыковых швах тонкого металла и 6,4–12,7 мм там, где надо достать в угол.
Что мы завариваем в аргоне
Работа идёт вокруг гидравлики и техники, а не вокруг художественной ковки. Обычный список:
- алюминиевые гидробаки и их крышки — трещины по сварному углу, вырванные бонки, разбитые посадочные места под фланцы;
- трубки и патрубки контуров — приварка штуцера, наконечника или переходника на алюминиевую и нержавеющую трубку, заделка свища;
- проушины, вилки и кронштейны — восстановление разбитого отверстия наплавкой с последующей расточкой на станке;
- корпуса и крышки насосов, распределителей, маслостанций — заварка трещин и сколов на алюминиевом литье;
- нержавеющие трубопроводы и ёмкости — там, где обычная сталь ржавеет, а шов должен быть плотным;
- тонкостенные детали — радиаторы, маслоохладители, бачки, где электродом или полуавтоматом прожигают насквозь.
Сварка почти всегда работает в паре с другими операциями: наплавленное место нужно обточить, расточить или отфрезеровать. Это делается тут же — токарные работы идут по соседству, и деталь не ездит между мастерскими.
Отказы, которые называем сразу
Часть работ мы не берём не из осторожности, а потому что шов в таких местах не решает задачу.
- гидроцилиндр в сборе — сначала разборка: внутри манжеты и грязесъёмники, они не переживут нагрева, а гильза от местного жара ведёт себя непредсказуемо. Разобранный цилиндр — другое дело, это ремонт гидроцилиндров целиком;
- ёмкость из-под топлива, масла или растворителя — пока она не подготовлена по регламенту, работать с ней нельзя: пары внутри дают взрыв, и TC 9-237 отводит этой опасности отдельный раздел;
- тормозная трубка — контур меняется участком, шов в нём недопустим; об этом же сказано на странице ремонта тормозных шлангов;
- шов поверх старого шва — если деталь уже варили, старый металл вырезаем и завариваем заново, а не «прихватываем сверху»;
- оценка по фотографии — сплав, толщина стенки и характер трещины на снимке не читаются, а от них зависит и режим, и сама возможность работы.
Порядок приёмки детали
Хороший шов начинается задолго до дуги — с того, в каком виде деталь попала на стол.
- деталь снята — варить на машине мы не берёмся: рядом шланги, проводка и уплотнения;
- полости пусты и промыты — остатки масла в закрытом объёме вскипают и выбрасывают расплав из ванны;
- место зачищено до металла — краска, грунт и грязь дают в шве поры, а на алюминии ещё и водород;
- определяем сплав — от него зависит присадка; литьё, катаный лист и нержавейка разных марок ведут себя по-разному;
- смотрим границы трещины — концы засверливаем, разделываем кромки, иначе трещина уйдёт дальше под швом;
- варим и даём остыть без сквозняка — на алюминии контролируем нагрев: подогрев выше 204 °C (400 °F) в TC 9-237 прямо не рекомендован, он отпускает термоупрочнённый сплав;
- отдаём с обработанным местом — наплавку снимаем в размер, если деталь должна вставать на своё место.
Сроки зависят не от сварки, а от подготовки: чистая снятая деталь простой формы часто уходит обратно в тот же день, литьё с длинной трещиной и последующей механической обработкой занимает дольше. Точную оценку даём, когда деталь на столе, а не по описанию по телефону.
Соседние участки цеха
- реставрация гидроцилиндров и гидрооборудования — восстановление изношенных размеров, куда наплавка входит частью работы;
- изготовление гидроцилиндров — сварные проушины и донья на новых узлах;
- изготовление и реставрация РВД и фитинги для РВД — там, где линию собирают обжимом, а не швом;
- шланги автокондиционера и шланги ГУР — узлы с алюминиевыми трубками, на которых часто и нужна приварка штуцера;
- консультация специалиста по гидравлике — если непонятно, что именно сломалось и надо ли вообще варить.
Частые вопросы об аргоновой сварке
Чем аргоновая сварка отличается от обычной электродом?
Электрод при ней не плавится и в шов не переходит: дуга горит между вольфрамовым стержнем и деталью, а присадка подаётся отдельным прутком. Зону дуги укрывает струя аргона, поэтому расплав не соприкасается с воздухом и не окисляется. По номенклатуре ISO 4063 это процесс 141, а без присадочного прутка — 142.
Можно ли заварить алюминиевую деталь без разборки узла?
Нет. Дуга даёт местный нагрев в тысячи градусов, и всё, что рядом, — уплотнения, подшипники, электрика, краска — этого не переживёт. Кроме того, деталь нужно промыть: остатки масла в закрытой полости вскипают и выбивают металл из сварочной ванны.
Почему на алюминии переменный ток, а на нержавейке постоянный?
На алюминии переменный ток нужен ради полупериода обратной полярности: он разбивает тугоплавкую оксидную плёнку, без чего кромки просто не сольются. У нержавеющей стали такой плёнки нет, ей важнее глубокий провар — его даёт постоянный ток прямой полярности. Ровно это и записано в таблице 4-12 руководства FAA AC 43.13-1B.
Что означает цветное кольцо на вольфрамовом электроде?
Состав по ISO 6848:2015: зелёный — чистый вольфрам, серый — 1,8–2,2 % оксида церия, синий — столько же оксида лантана, красный — 1,7–2,2 % оксида тория, белый — 0,7–0,9 % оксида циркония. Кольцо шириной не меньше 3 мм наносится у торца электрода длиной от 50 мм.
Заварите ли трещину в корпусе гидронасоса?
Как правило да, если корпус разобран, промыт и трещина не проходит через посадочное место подшипника или уплотнения. Когда шов ложится на посадку, после сварки её обязательно восстанавливают механической обработкой — иначе геометрия узла уйдёт и потечёт заново.
Работаете ли по нержавейке пищевого назначения?
Варим нержавеющие трубопроводы и ёмкости, шов делаем плотным и зачищаем. Если по объекту требуется аттестованный сварщик и бумаги на шов — свидетельство, протокол испытаний, клеймо, — скажите об этом при обращении: такие работы мы обговариваем отдельно и до начала, а не после сдачи.
Как передать деталь в работу
Привозите снятую деталь в цех — посмотрим при вас, назовём срок и цену. Если непонятно, поддаётся ли узел ремонту, пришлите фотографию заранее: она не заменит осмотра, но по ней видно, стоит ли вообще везти. Адрес мастерской, телефоны и время приёма — на странице Контакты.