


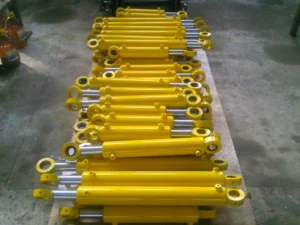
Изготовление гидроцилиндра — это производство нового узла по чертежу или по образцу старого: снимают присоединительные размеры, подбирают заготовки гильзы и штока, вытачивают детали, сваривают корпус, собирают цилиндр с новым комплектом уплотнений и проверяют его под давлением. BEB Hydraulic изготавливает гидроцилиндры в собственном цехе в Алматы — для спецтехники, прессов, станков и подъёмного оборудования, в том числе взамен узлов, снятых с производства.
Когда гидроцилиндр изготавливают заново
Новый цилиндр заказывают, когда ремонт старого уже не возвращает ресурс, когда нужного узла нет в продаже или когда требуется не тот цилиндр, что стоял. Признаки, по которым это видно:
- зеркало гильзы изношено за предел ремонтного размера — дальнейшая расточка уводит диаметр туда, где уплотнения уже не подобрать;
- шток изогнут и одновременно повреждён по хромовому слою: правка и шлифовка вернут геометрию, но не покрытие;
- корпус разрушен — трещины по сварным швам, вырванные проушины, деформированные крышки;
- цилиндр снят с производства, ремонтных комплектов и запасных частей к нему не найти;
- нужен другой ход, другое крепление или другие присоединительные размеры, чем у заводского узла;
- нужен запасной цилиндр к работающей машине, чтобы не останавливать технику на время ремонта.
Если гильза цела и её зеркало восстанавливается хонингованием или расточкой в ремонтный размер, дешевле ремонт гидроцилиндра — там же разобрано, что показывает дефектовка и из чего складывается объём работ. Узлы с сильным износом, где меняется сразу несколько деталей, идут отдельной услугой — реставрация гидроцилиндров и прочего гидрооборудования.
Что входит в изготовление гидроцилиндра
Порядок работ один и для повторения заводского узла, и для цилиндра по своему чертежу — меняется только то, откуда берутся размеры.
- Размеры. Чертёж принимают как есть; при работе по образцу узел обмеряют сами — диаметр гильзы, диаметр и длину штока, ход, монтажную длину, крепление, резьбу на конце штока, расположение и тип портов.
- Заготовки. Под гильзу идёт труба с обработанной внутренней поверхностью, под шток — пруток с хромовым покрытием; крышки, поршень, буксу и проушины изготавливают из проката.
- Механическая обработка. Токарные работы: проточка гильзы под крышки, поршня и буксы под уплотнения, нарезка резьб, обработка посадочных мест и проушин.
- Хонингование гильзы. Внутренней поверхности задают цилиндрическую форму и шероховатость, при которой манжета поршня работает по всей длине хода и не срезается о зеркало.
- Сварка. Проушины, донья и бобышки портов приваривают аргоновой сваркой; после сварки посадочные места дорабатывают механически — от нагрева геометрия уходит.
- Сборка. Цилиндр собирают с новым комплектом уплотнений: манжеты поршня и штока, грязесъёмник, направляющие кольца, статические уплотнения крышек.
- Испытание. Готовый узел прогоняют по полному ходу и держат под давлением, проверяя наружную утечку по штоку и внутреннюю — через поршень.
Какие данные нужны для заказа
Минимум, по которому цилиндр можно изготовить, — семь параметров узла и рабочее давление машины. Этого хватает, чтобы определить состав работ и подобрать уплотнения:
- диаметр поршня, то есть внутренний диаметр гильзы;
- диаметр штока;
- ход — на сколько шток выдвигается;
- монтажная длина между осями креплений в сомкнутом положении;
- тип крепления с обеих сторон: проушина, фланец, лапы, цапфы;
- окончание штока — резьба с её диаметром и шагом либо проушина;
- порты: расположение, тип и размер присоединений;
- рабочее давление по паспорту машины и условия работы — температура, запылённость, абразив.
Измерять всё это самому не обязательно: если узел можно привезти, размеры снимут в цехе. Фотографии цилиндра и места его установки объясняют крепление быстрее, чем описание словами.
Стандартные ряды диаметров и ходов
Диаметры поршня и штока стандартизованы, и цилиндр, попавший в стандартный ряд, дешевле в обслуживании — к нему проще подобрать уплотнения. Ряд диаметров установлен стандартом ISO 3320 — сейчас действует редакция 2013 года; ISO 6020-1:2007 ссылается на прежнюю, 1987 года, и повторяет ряд в своём пункте 5 для цилиндров серии 16 МПа (160 бар): 25, 32, 40, 50, 63, 80, 100, 125, 160, 200, 250, 320, 400 и 500 мм. Сочетания диаметров поршня и штока для той же серии собраны в таблице типоразмеров на странице ремонта.
Ряд ходов задан стандартом ISO 4393:2015, таблица 1: 5, 10, 25, 50, 80, 100, 125, 160, 200, 250, 320, 400 и 500 мм. Сам стандарт оговаривает, что ряд предназначен прежде всего для пневматических цилиндров, но применяется и к гидравлическим, а при необходимости продолжается по округлённому ряду R10 из ISO 497.
Резьбу на конце штока нормирует ISO 4395, а конкретные сочетания «диаметр поршня — диаметр штока — резьба» для серии 16 МПа сведены в таблице 1 ISO 6020-1:2007: гильзе 63 мм со штоком 36 мм там отвечает резьба M27×2, гильзе 100 мм со штоком 56 мм — M42×2.
Попадание в стандартный ряд — не обязательное условие. Изготовление по образцу воспроизводит фактические размеры узла, даже если завод их не стандартизовал; ряды важнее там, где цилиндр проектируется заново.
Как обозначают крепление цилиндра
Тип крепления записывается кодом, и это короче любого описания словами. Коды установлены стандартом ISO 6099 — сейчас действует редакция 2018 года, ISO 6020-1:2007 ссылается на редакцию 2001-го. Исполнений в самом ISO 6099 больше; к цилиндрам серии 16 МПа ISO 6020-1 в пункте 7 относит десять:
| Код | Крепление |
|---|---|
| MF1 | Прямоугольный фланец на головке, со стороны штока |
| MF2 | Прямоугольный фланец на задней крышке |
| MF3 | Круглый фланец на головке |
| MF4 | Круглый фланец на задней крышке |
| MP3 | Неподвижная гладкая проушина на задней крышке |
| MP4 | Съёмная гладкая проушина на задней крышке |
| MP5 | Неподвижная проушина со сферическим подшипником |
| MP6 | Съёмная проушина со сферическим подшипником |
| MS2 | Боковые лапы |
| MT4 | Промежуточные цапфы, неподвижные или поворотные |
Названный код задаёт крепление однозначно: «MP3» короче, чем «неподвижная проушина на задней крышке», и не путается с соседними исполнениями. Если код неизвестен, достаточно фотографии — исполнение определят по ней.
Что делаем сами
Изготовление цилиндра держится на механической обработке и сварке, поэтому они выполняются в своём цехе, а не отдаются на сторону:
- токарные работы — гильза, поршень, букса, крышки, переходники;
- аргоновая сварка — проушины, донья, бобышки портов, заварка трещин корпуса;
- ремонт гидроцилиндров, когда старый узел ещё восстанавливается;
- реставрация гидроцилиндров и прочего гидрооборудования — узлы с сильным износом.
Комплектующие к готовому цилиндру есть в наличии: уплотнения и манжеты, гидравлическое масло, насосы и гидромоторы.
Частые вопросы об изготовлении гидроцилиндров
Можно ли изготовить гидроцилиндр без чертежа, по образцу?
Да, это обычный случай. Все размеры снимаются с самого узла: диаметры гильзы и штока, ход, монтажная длина, тип крепления, резьба, порты. Чертёж нужен там, где цилиндр проектируется заново или где старого узла не осталось вовсе.
Сколько занимает изготовление гидроцилиндра?
Срок зависит от размера узла, сложности крепления и наличия заготовок и уплотнений нужного типоразмера. Повторение стандартного цилиндра по образцу идёт быстрее, чем изготовление нестандартного узла с фланцами и цапфами. Точный срок называют, когда определён состав работ по размерам.
Что выгоднее — изготовить новый цилиндр или отремонтировать старый?
Считать нужно по состоянию гильзы и штока. Если зеркало гильзы восстанавливается хонингованием или расточкой в ремонтный размер, ремонт заметно дешевле. Если гильза изношена за предел ремонтного размера, а шток требует замены, стоимость ремонта подходит к стоимости нового узла — и тогда изготовление выгоднее, потому что ресурс начинается заново.
Можно ли изготовить цилиндр с другим ходом или другим креплением?
Да. Изменение хода, типа крепления, расположения портов и длины штока — обычный повод заказать изготовление вместо покупки готового узла. Ограничения задаёт сама машина: посадочные места, свободное пространство при полном выдвижении и рабочее давление гидросистемы.
Что делать, если старый цилиндр разрушен и размеры снять не с чего?
Размеры восстанавливают по посадочным местам на машине и по её документации: расстояние между осями креплений, доступный ход, диаметры пальцев. Если сохранились части узла — гильза, шток, крышки, — их привозят: по ним восстанавливается остальное.
Как проверяют готовый цилиндр перед выдачей?
Цилиндр прогоняют по полному ходу и выдерживают под давлением, проверяя утечку наружу по штоку и перетекание через поршень. Ход должен идти ровно, без рывков и заеданий по всей длине.
Как заказать изготовление гидроцилиндра
Привезите образец в цех или пришлите размеры и чертёж — по ним понятен состав работ. Если старый цилиндр разрушен, помогут фотографии узла и места установки. Адрес, телефоны и схема проезда — на странице Контакты. Когда неясно, нужен новый цилиндр или ремонт старого, есть консультация специалистов по гидравлике, в том числе с выездом.